
BK SILICONE · 手工皂製模指南
如果你正在找做皂用的模具,先分清楚一件事:液體矽膠是用來圍繞母模製作模具的材料;現成矽膠皂模則是已經成形、可以直接灌入皂液使用的工具。第三條路是客製化模具,依照你的造型、品牌標誌或產品規劃重新設計。你要自己做模具、直接使用固定造型,還是開發專屬款式,會決定最適合的選擇。
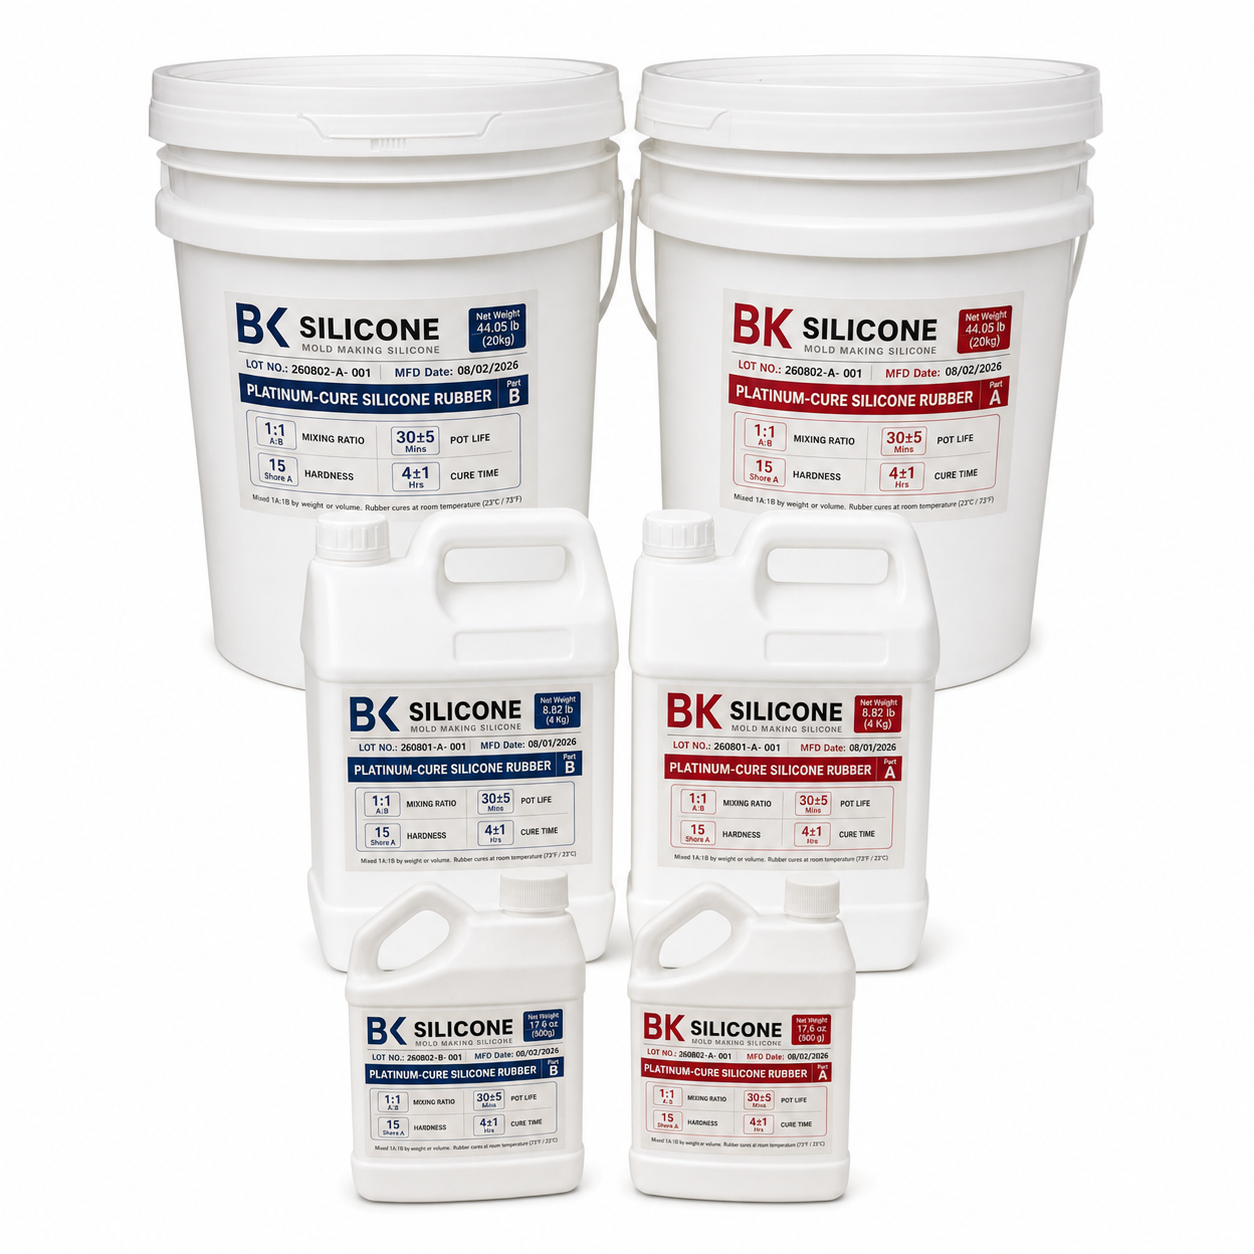
液體矽膠適合手上已有母模的做皂者。母模可以是模型、雕刻造型、打樣件或其他準備好的物件。將雙組分材料混合後,澆注在母模周圍,等待固化,再取出母模,就能得到可用於做皂的矽膠模。這條路線讓你掌握造型,適合市面上找不到相同外形、又希望重複製作的設計。
BK-A05 與 BK-A15 已確認的 A:B 混合比例都是 1:1 重量比。標準操作時間為 23°C 下 30 ± 5 分鐘,標準固化時間為 23°C 下 4 ± 1 小時。這些是材料的操作與固化參考,不是皂液時間、脫模保證或訂單交期。硬度是 23°C 固化 24 小時後的典型值:BK-A05 為 Shore A 5,BK-A15 為 Shore A 15。
BK-A05 適合深倒扣、細緻細節與複雜脫模;BK-A15 適合一般或較大型模具,以及需要較佳尺寸穩定性的用途。實際選擇仍要看造型、脫模方向、母模表面與做皂流程。若母模接觸過含硫黏土、乳膠手套、錫固化矽膠殘留、胺類、部分環氧固化劑,或未封閉處理的 SLA/LCD/DLP 樹脂列印件,建議先做小量接觸測試,因為這些材料可能造成白金矽膠(鉑金固化)發黏或固化不完全。
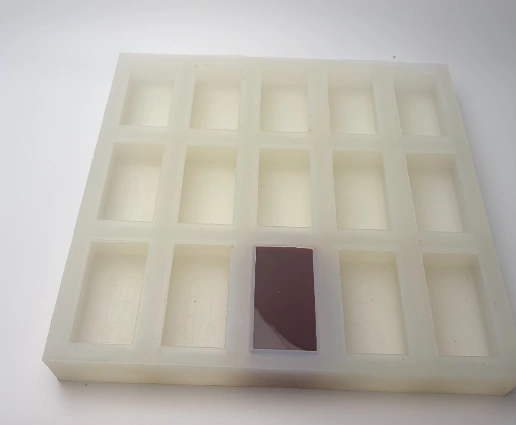
現成矽膠皂模的判斷方式不同。它已經成形,重點是模腔造型、尺寸、壁厚形式與脫模方式是否符合你的皂款。你不需要製作母模,也不需要自行澆注液體材料;對固定系列、季節款、試做款或少量標準造型,可能更直接。購買前仍要確認實際材質與用途,因為一張圖片不能證明產品的材質、尺寸、容量或硬度。
上方實拍呈現厚壁矽膠皂模,排列為三排、每排五個模腔。評估相似設計時,除了腔數,也要確認每個模腔的可用尺寸、灌注時的支撐需求,以及預計做出的皂款外形。不能只靠腔數推算單塊皂的容量。
客製化模具是第三條路。當標準模具無法呈現你的 Logo、產品輪廓、系列主題或指定模腔排列時,可以準備造型、圖稿、樣品、預計尺寸、模腔數量與排列、脫模方向,以及做皂材料和流程,交由製模方評估。材料的固化時間不能當成模具製作交期;打樣和生產時間必須依實際訂單確認。

| 問題 | 製作用液體矽膠 | 現成矽膠皂模 | 客製成品模具 |
|---|---|---|---|
| 買到的是 | 雙組分製模材料 | 可直接使用的成形模具 | 依設計開發的模具 |
| 適合 | 重現自己的母模 | 使用固定或標準造型 | Logo、特殊外形或系列規劃 |
| 主要工作 | 準備、混合、澆注、固化、脫模 | 確認資料後使用 | 提供需求、確認設計與樣品 |
| 主要風險 | 母模不相容或混合不良 | 尺寸或結構不合 | 需求或幾何條件不清楚 |
| 材料參考 | BK-A05/BK-A15,1:1 重量比 | 先確認實際材質 | 確認實際生產材質 |
1. 先決定要買什麼。 已有母模就評估液體材料;想直接灌皂就找現成模;造型獨特就整理客製需求。
2. 先看造型,不只看名稱。 檢查倒扣、細節、開口、模腔間距與脫模方向。深倒扣與複雜脫模可先評估 BK-A05;一般或較大型模具可先評估 BK-A15,仍需依實際設計確認。
3. 對好操作條件。 液體材料使用 1:1 重量比;30 ± 5 分鐘操作時間與 4 ± 1 小時固化時間都限定在 23°C,不能寫成做皂時間或生產交期。
4. 做小量接觸測試。 特別是樹脂列印件、黏土、乳膠或既有矽膠表面,先確認不會抑制固化。
5. 把缺少的資料問清楚。 請對方確認實際材質、尺寸、模腔排列、容量、硬度、圖片對應與訂單時間,並且限定在指定模具或牌號。
「液體矽膠就是現成皂模」:液體材料要經過混合、澆注、固化與脫模,才會變成模具。
「4 小時就是皂可以脫模」:4 ± 1 小時是 23°C 材料固化參考,不代表皂液凝固、模具交付或生產承諾。
「越軟一定越好」:柔軟度只是因素之一,還要看倒扣、支撐、細節與脫模方法。
「照片已經包含所有規格」:照片可以協助確認外形與腔數,容量、尺寸與矽膠硬度仍須向供應方索取指定模具的資料。
「客製只是換標籤」:客製需要完整設計資料與可行性評估,結果取決於母模、幾何形狀與脫模方向。
如果你需要評估液體材料、現成皂模或客製方案,請提供母模或設計資料、做皂流程、約略尺寸、模腔規劃與預計數量,我們再依實際資料確認適合路線。 洽詢皂模與製模材料

BK Silicone 提供客製化矽膠模具、製模矽膠材料與 3D 列印母模,協助您規劃製模與翻模專案。